



時計も人も立ち止まってはその名に値しないということ
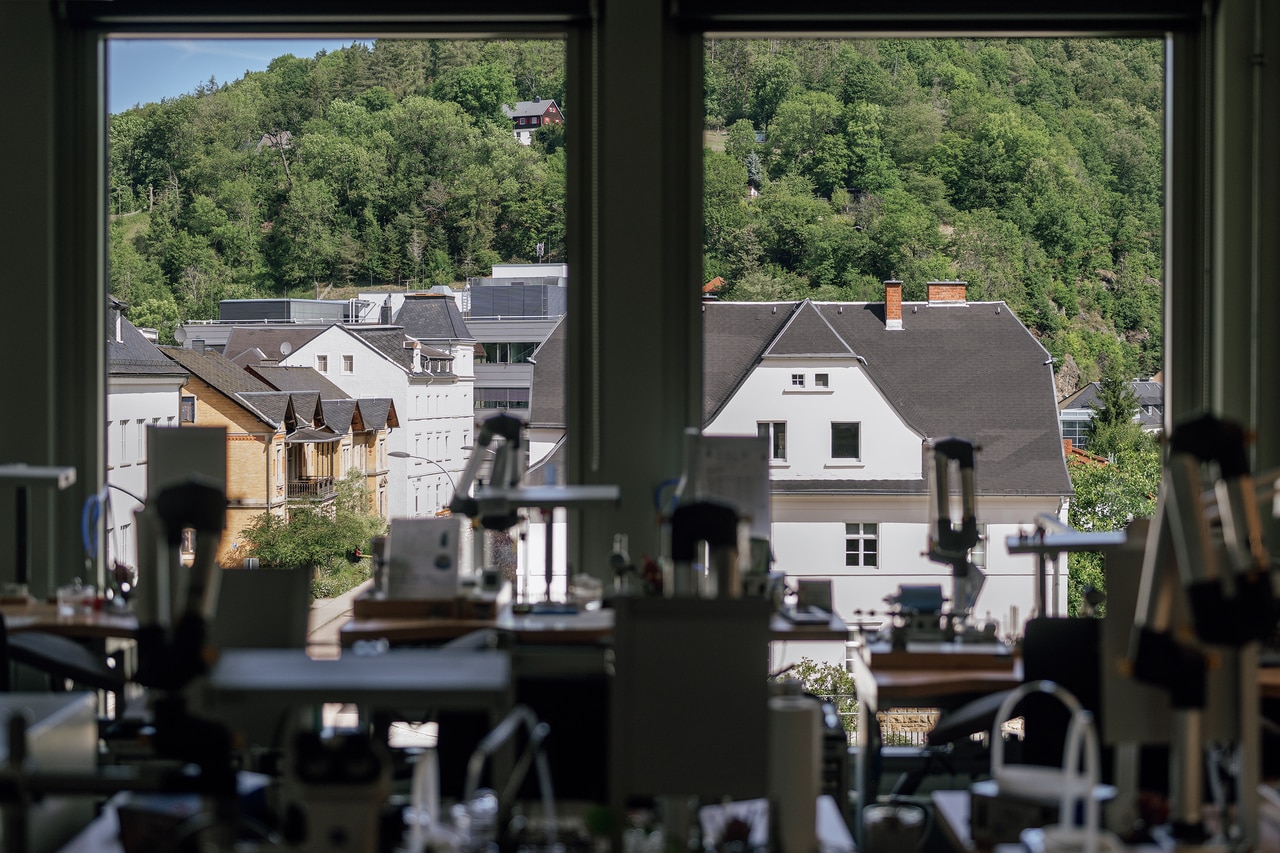
今日のグラスヒュッテでA.ランゲ&ゾーネのマニュファクチュールは、ドイツの時計造りを代表する場所だ。2015年に落成の新社屋は地中125メートルの地熱発電機で精密作業に必要な空調や温度管理を、持続的かつクリーンに実現。
一方、元の社屋には創業者フェルディナント・アドルフ・ランゲや子孫らが住んだ一角があり、19世紀後半の振り子時計が元の姿のまま振り子を揺らしている。創業者のひ孫、故ウォルター・ランゲは東西ドイツ再統一後に会社と建物を取り戻した際、叔父が手がけ、壁の中で忘れ去られた振り子との再会をことさら喜んだとか。
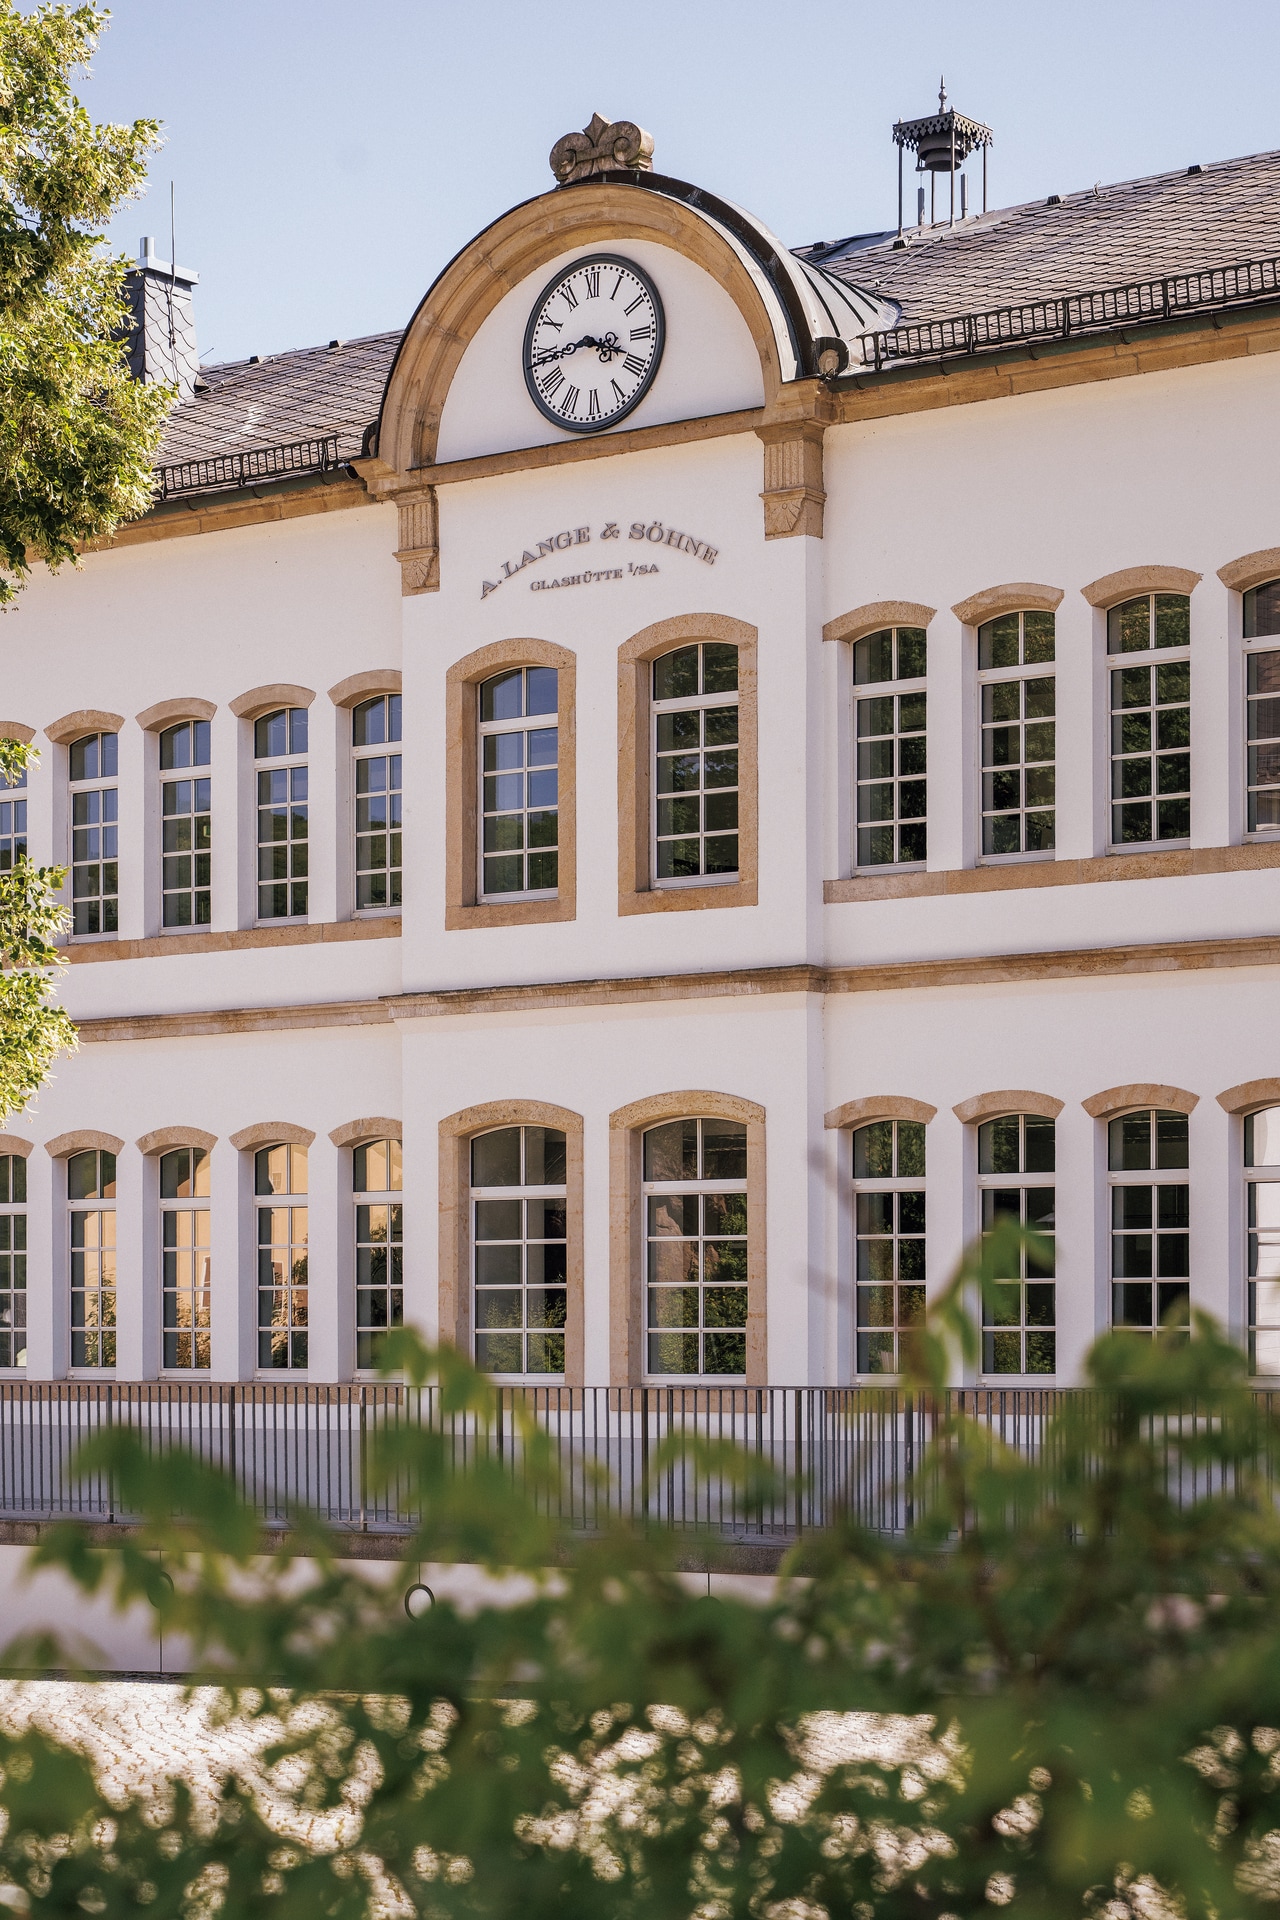
1845年にF. A.ランゲが時計造りの拠点を移したグラスヒュッテは、銅や錫の鉱山が枯渇しかけた貧しい地域だった。時計師を育て、時計学校をも興し、部品造りなど分業化を促すことで根づいた時計造りはしかし、第二次大戦で壊滅的な打撃を受け、旧東独の下で国有化されていた。よって本来あるべき自らを取り戻すこと、相応しい自分自身でいることは、A.ランゲ&ゾーネにおいては金科玉条やモットーというより、職業人としての尊厳、然るべき態度として空気のように漂う。
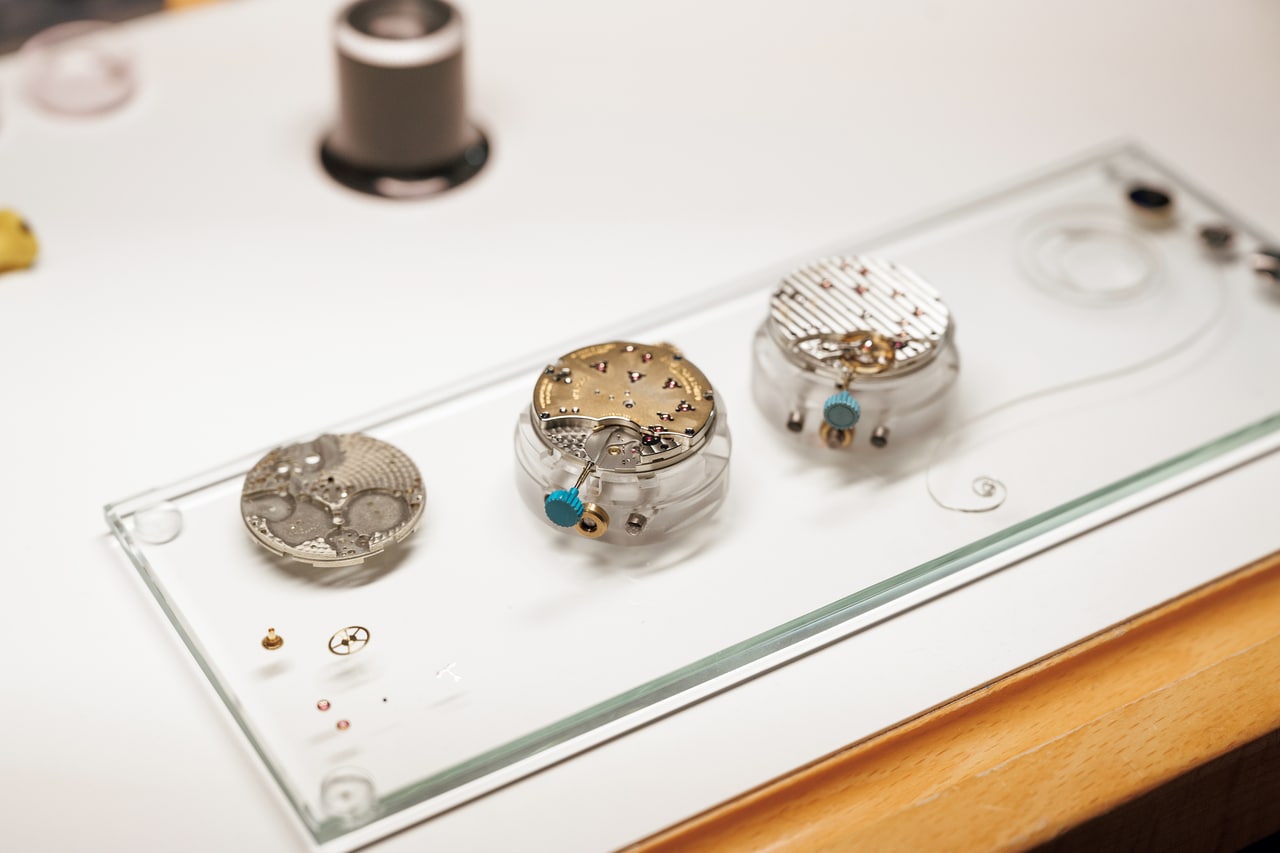
その具体例が、ムーブメントの二度組みだ。一度組んだムーブメントは、まず所定の性能を発揮できて、その動作も安定しているか、試験にかける。合格した後、分解してすべての部品を洗浄、再び組み上げる。地板には指紋が付いたら皮脂で焼けてしまう未処理の洋銀を用い、主要な軸の周りを留めるビスもわざわざ、仕上げの段階で青焼きビスに替える。逆にいえば、仮組み時の動作確認でも、仕上がりの美観でも、あるべき状態に近づけていくのだ。
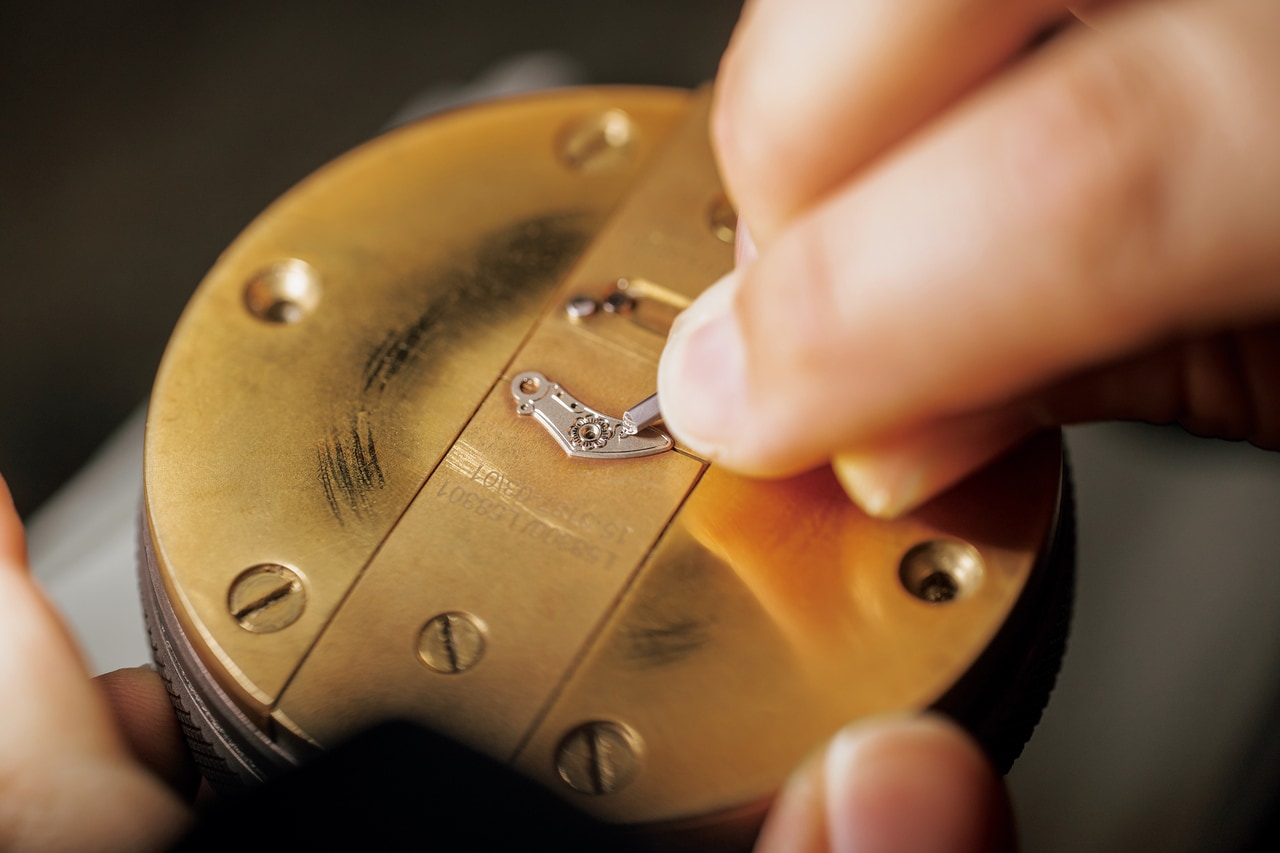
そもそも組立工程に渡る前に、ムーブメントを構成する数百点ものパーツは余さず磨かれる。鏡面かヘアラインかサテンか、仕上げの種類や度合いが、寸法にして数ミリにも満たないパーツ表面で細かに分けられ、時には顕微鏡で拡大して作業するほどだ。製造責任者のティノ・ボーベ氏は言う。
「それでも磨き工程の9割は美観のためで、摩擦面のような機能のための磨きは1割ぐらい。時には面取りの角度や仕上げ寸法まで、時計師の求める公差内に収める必要があります」
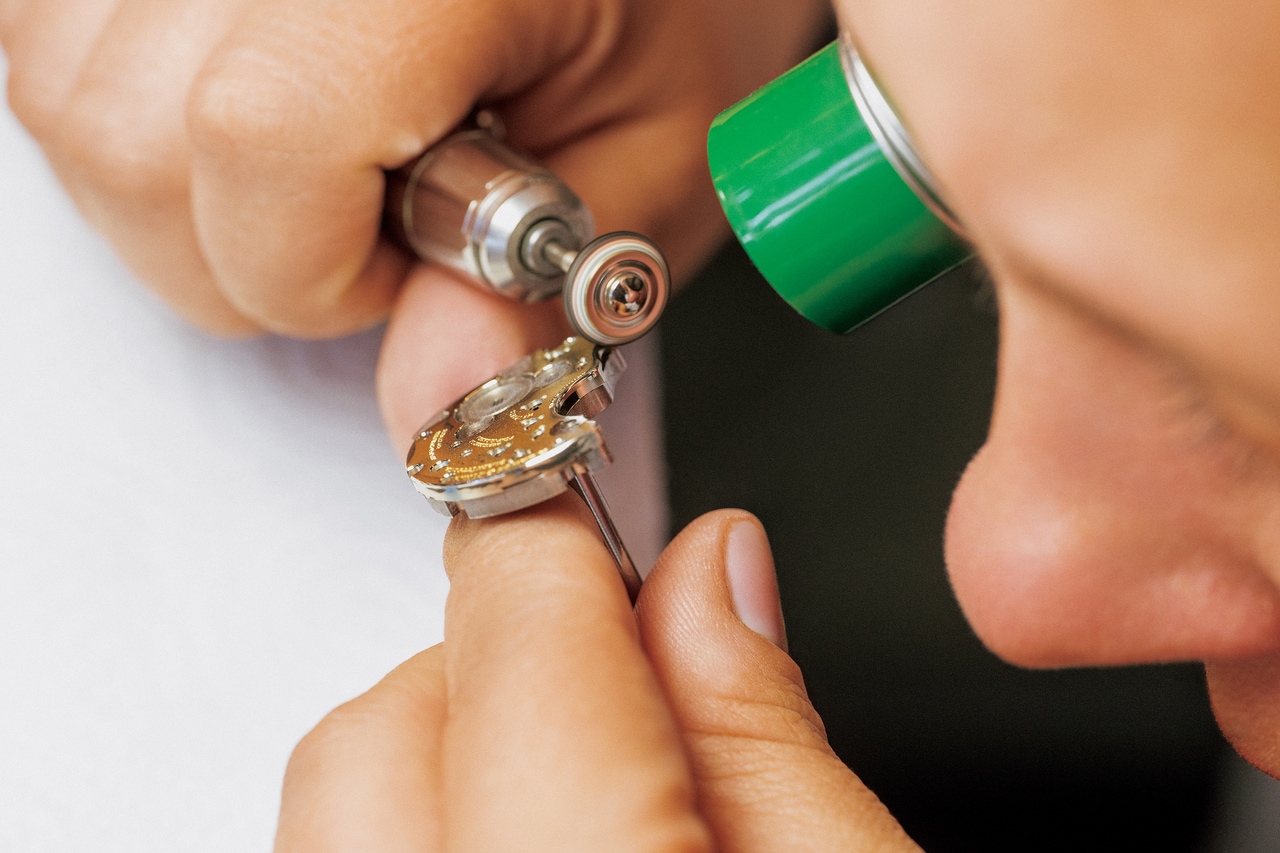
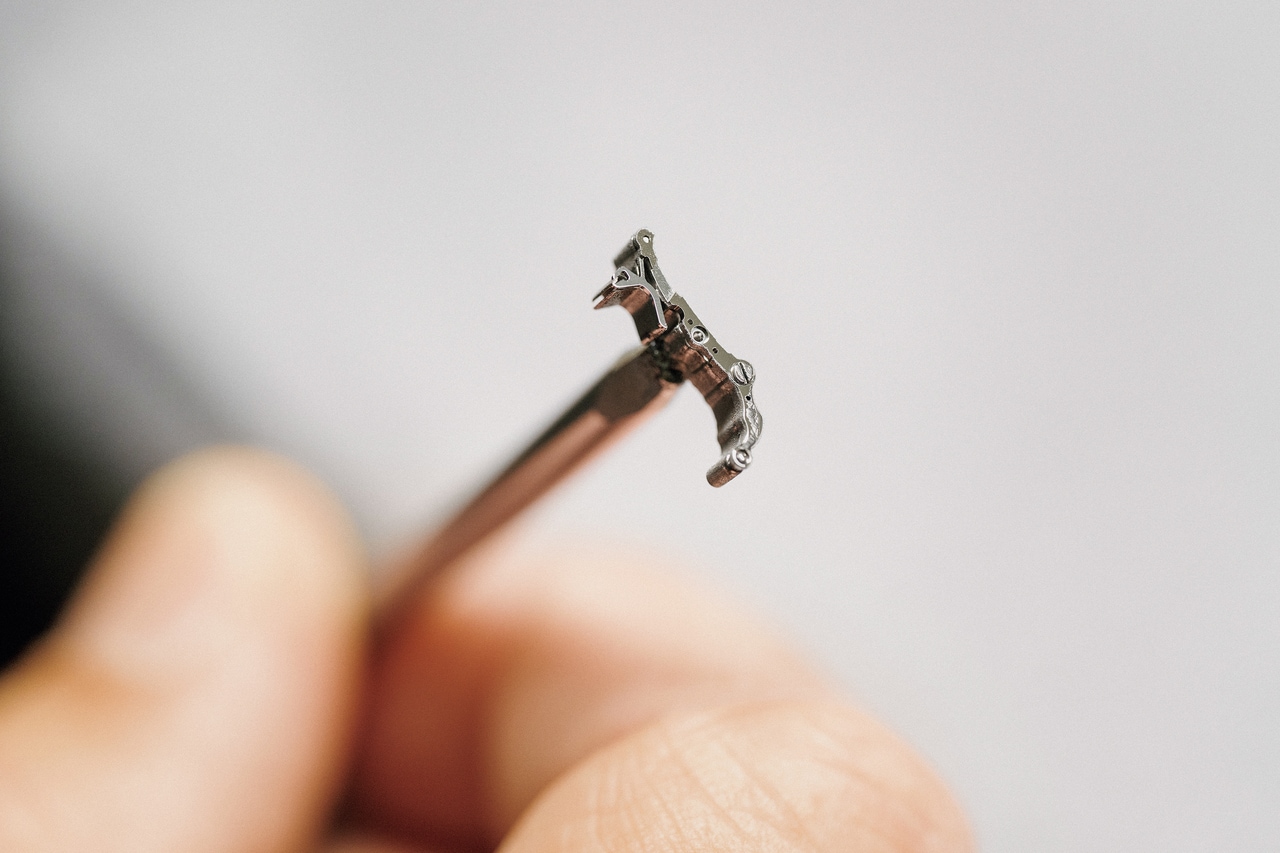
1994年以来、モデルごとに新しいムーブメントを新規開発し、そこから派生して生み出されたキャリバーは77点を数える。今もムーブメントごとに専任の組立工房と時計師チームに分かれ、とくに複雑時計の修理や調整は組立同様、彼らが担当する。
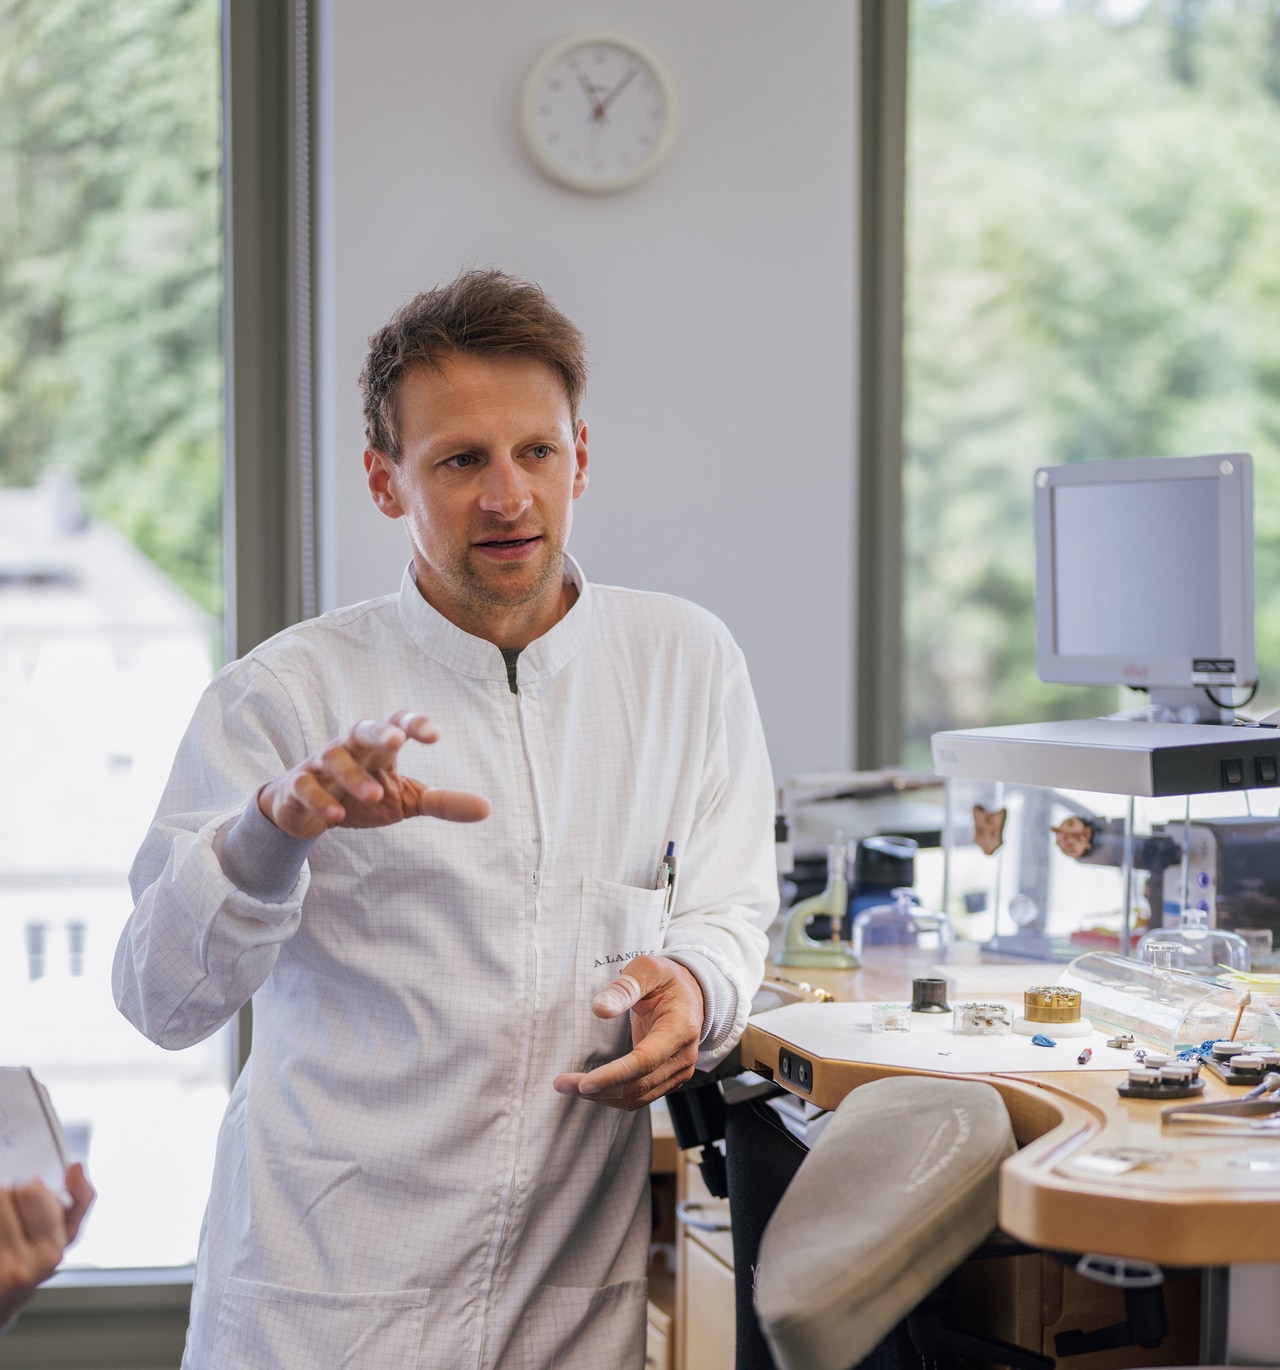
A.ランゲ&ゾーネを率いて15年、ウィルヘルム・シュミットCEOはその時計造りを、端的にこう述べる。
「ラグジュアリーという言葉をあえて私は用いません。高い精度で丁寧に造られたものに敬意を抱き、所有することに喜びを見出し、そこにまつわる物語やストーリー性に深い愛着を感じる人間であることが大事ですから」
完璧さではなく、欠けることのない“完全性”を求め続けること。A.ランゲ&ゾーネの時計に宿る、挑むがゆえの誠実な威厳は、古びることがないのだ。
Share


CREA Traveller 2026年秋号
※この記事のデータは雑誌発売時のものであり、現在では異なる場合があります。